Цепные конвейеры
ООО ЭСМИС проектирует и собирает цепные конвейеры на собственном производстве в Ступино: от инженерного расчёта под конкретный продукт до шеф — монтажа и ввода в эксплуатацию.
Где применяется редлер
Оборудование закрывает задачи, в которых важны герметичность и работа с тяжёлым грузом:
- зерно и масличные культуры на приёмных пунктах и элеваторах;
- комбикорма, пеллеты, гранулы удобрений;
- соль, минеральные удобрения, реагенты в химии;
- зола, шлак, песок, керамзит — то есть всё, что активно истирает металл;
- горячие продукты с температурой до +300 °C.
Конструкция цепного конвейера
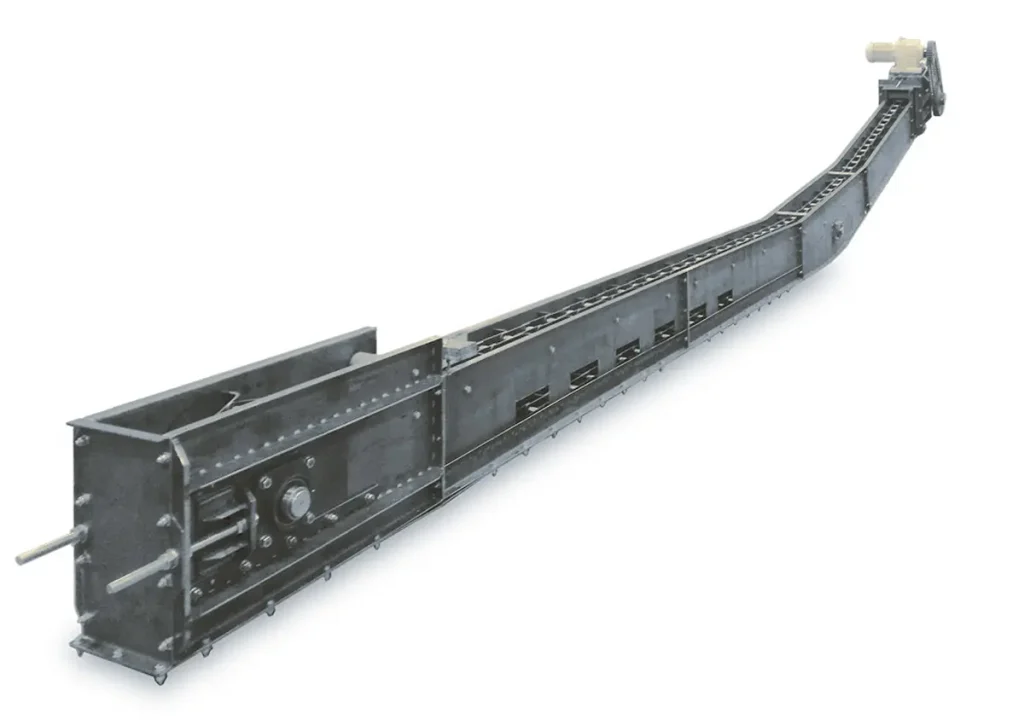
Основу составляет скребковая цепь с тарельчатыми скребками, которая тянет продукт по абразивостойкому днищу короба. Продукт не катится, как на ленте, а целенаправленно сдвигается — отсюда стабильный массовый поток и отсутствие просыпей.
| Узел | Что делает | Исполнение |
| Короб (желоб) | Направляет поток, держит герметичность | нержавеющая сталь AISI 304 / 316 либо конструкционная сталь с износостойкой футеровкой |
| Скребковая цепь | Тяговый элемент | Цепь с усиленным шарниром, скребки с наплавкой по кромке |
| Приводная станция | Передаёт усилие | Мотор-редуктор + частотный преобразователь для регулировки скорости транспортировки |
| Натяжная станция | Компенсирует вытяжку цепи | Винтовая или грузовая |
| Загрузочная / разгрузочная секции | Приём и выдача продукта | Патрубки с шибером, несколько точек сброса по ТЗ |
| КИПиА | Защита от аварии | Датчик подпора, датчик вращения цепи, датчик обрыва |
| Шкаф управления | Логика и диспетчеризация | ПЛК, вывод сигналов в АСУ ТП предприятия |
Как подобрать цепной конвейер под продукт
Ошибки при выборе обходятся дорого: цепь тянет, а продукт стоит, или наоборот — привод перегружается. Поэтому расчёт ведётся по четырём осям:
- Производительность в тоннах в час и рекомендуемая скорость транспортировки.
- Длина трассы и угол наклона — от них зависит тяговое усилие и число промежуточных опор.
- Сыпучесть и влажность: слипающийся продукт требует увеличенного шага скребков и полировки днища.
- Абразивность и температура: определяют твёрдость футеровки и необходимость термообработки скребков.
Для пищевых линий отдельно проверяются санитарные требования: съёмные крышки, отсутствие мёртвых зон, возможность CIP-мойки.
От чертежа до пуска: как мы работаем
- Техническое задание и обход площадки: фиксируем продукт, требуемую производительность, габариты и точки врезки в существующую линию.
- 3D-модель и конструкторская документация, согласование с вашим главным энергетиком или технологом.
- Изготовление: раскрой листа на лазере, гибка, сварка короба, механическая обработка посадочных мест на ЧПУ, контроль размеров и допусков.
- Стендовые испытания на заводе: прогон на холостом ходу, проверка датчиков и алгоритма управления.
- Шеф-монтаж, подключение, ввод в эксплуатацию и обучение персонала вашей смены.
Запчасти и восстановление
Ресурс скребков и цепи — расходная часть, и мы закрываем её без простоя:
- реверс-инжиниринг и 3D сканирование изношенной детали, если оригинального чертежа нет;
- подбор материала-аналога вместо снятого с поставки импортного скребка;
- термообработка, наплавка и шлифование рабочих кромок;
- изготовление малыми сериями — от 2–3 штук, без обязательного заказа целой цепи.